Brokonstruktion kräver pålitliga formningslösningar för att producera ihåliga betongkomponenter med exakta dimensioner, konsekventa inre strukturer och hanterbara konstruktionskostnader. Traditionella stål- och träformar kan vara tunga, svåra att ta bort och mindre bekväma när projekt involverar olika spännvidder eller oregelbundna former. Uppblåsbara kärnformar av gummi erbjuder ett alternativ genom att använda kontrollerat lufttryck för att stödja betongformningen och tillåta att formen tas bort efter att betongen når sitt initiala härdningsstadium.
På Aorunda tillverkar vi uppblåsbara kärnformar av gummi med höghållfast syntetfiberväv och syntetiskt gummi genom en vulkaniseringsprocess vid hög temperatur. Med olika diametrar, längder och former tillgängliga är våra produkter designade för brokonstruktion och prefabricerade betongapplikationer där flexibilitet, upprepad användning och hantering på plats spelar roll.
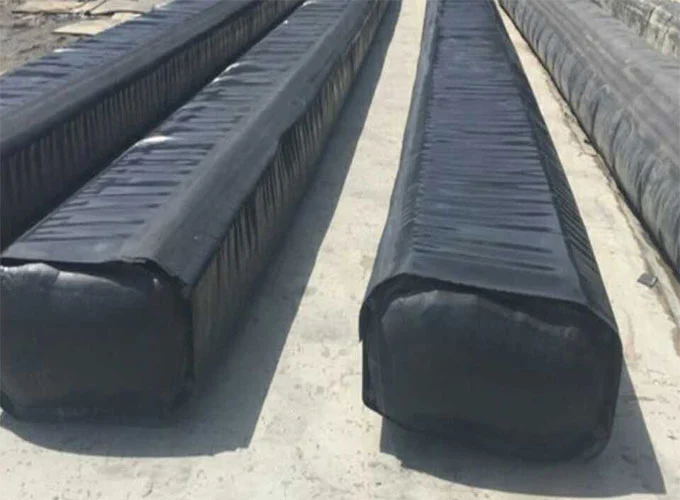
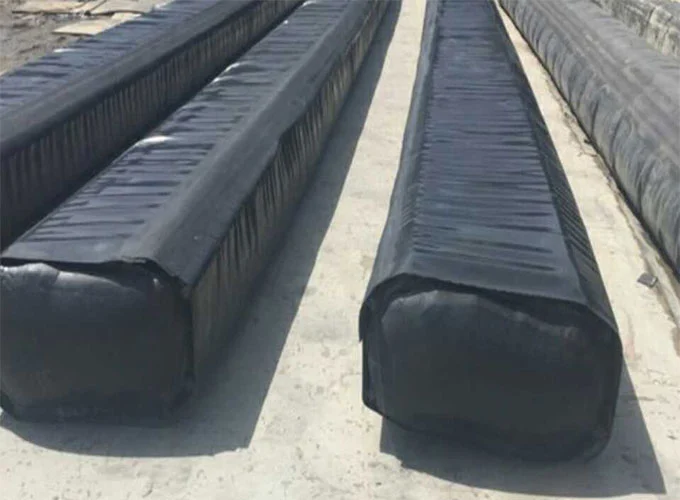
En uppblåsbar kärnform av gummi är en flexibel formningsprodukt gjord av höghållfast syntetfiberväv belagd med syntetiskt gummi. Fibertyget fungerar som det trycktåliga förstärkningsskiktet, medan de inre och yttre gummiskikten ger bindningsskydd och flexibilitet. Det sammansatta materialet vulkaniseras vid höga temperaturer enligt erforderliga dimensioner och form.
Under brokonstruktionen placerar vi den tömda kärnformen inuti den avsedda förstärkningskonstruktionen och blåser upp den till det specificerade arbetstrycket. När formen når de önskade dimensionerna och är säkert placerad, kan betong hällas runt den för att bilda en ihålig sektion.
Efter att betongen når sitt initiala härdningsstadium släpps luften ut genom ventilen, vilket gör att formen dras samman och dras ut. Den återvunna formen kan sedan rengöras, inspekteras och förberedas för ytterligare en konstruktionscykel.
Denna process görUppblåsbara kärnformar av gummisärskilt användbar för ihåliga betongkomponenter, där bibehållande av den inre hålighetens form är lika viktigt som att forma den yttre betongytan.
Till skillnad från styva formar kan uppblåsbara kärnformar tömmas för borttagning, vilket minskar svårigheten att ta bort slutna eller relativt smala betongkonstruktioner. Deras flexibla konstruktion tillåter också olika dimensioner och former att tillverkas för specifika brotekniska krav.
För andra byggapplikationer levererar vi ävenbygga krockkuddarochrörkrockkuddar.
Enligt vår erfarenhet är den största fördelen med en uppblåsbar kärnform inte bara att ersätta en stel form med en gummiprodukt. Det är sättet som formen förändrar installations-, formnings- och urtagningsprocessen. Flera praktiska fördelar gör den lämplig för brobyggen.
Stål- och träformar kräver i allmänhet mer komplicerade hanterings- och borttagningsarrangemang, särskilt när betongkonstruktionen innehåller inneslutna ihåliga sektioner. En uppblåsbar gummikärnform kan sättas in i sitt tömda tillstånd, blåsas upp efter positionering och töms igen innan extraktion.
Detta minskar behovet av komplicerade mögelborttagningsoperationer och kan spara arbetskraft under konstruktionen. Formen måste dock vara korrekt placerad och säkrad före betonggjutning för att förhindra rörelse under betongtryck.
Broprojekt använder inte alltid identiska betongkomponentdimensioner. Olika spännvidder, strukturella konstruktioner och inre kavitetsformer kan kräva olika formspecifikationer.
Våra uppblåsbara kärnformar av gummi finns i flera diametrar och längder, inklusive konventionella runda och rektangulära konfigurationer. Vi stödjer även anpassade former och dimensioner enligt tekniska ritningar och faktiska konstruktionskrav.
En praktisk fördel med uppblåsbara kärnformar av gummi är deras återanvändbarhet. Istället för att behandla varje formningsoperation som en ny forminstallation, kan konstruktionslag återvinna kärnformen efter urtagning, inspektera dess skick och återanvända den i efterföljande operationer.
Under normala driftsförhållanden, standardiserad lagring och underhåll i tid kan vår produkt återanvändas dussintals gånger. Den faktiska livslängden beror på uppblåsningstryck, hanteringsmetoder, konstruktionsförhållanden och underhållsrutiner.
Jämfört med engångs- eller projektspecifika styva formningsmaterial kan denna funktion för upprepad användning hjälpa till att minska materialförbrukningen och de totala byggkostnaderna.
Uppblåsbara kärnformar hjälper till att bilda ihåliga betongkomponenter utan att lämna formmaterialet inuti den färdiga strukturen. Enligt produktapplikationsinformationen kan förspända ihåliga betongkomponenter framställda med denna metod vara cirka 20 % lättare än icke-förspända fasta komponenter.
Denna viktminskning hänför sig till den ihåliga och förspända konstruktionen snarare än själva gummiformen. För lämpliga broprojekt kan lättare strukturella komponenter hjälpa till att minska belastningen på bärande strukturer och ge större flexibilitet i teknisk design.
När du väljer en uppblåsbar kärnform av gummi rekommenderar vi att du utvärderar mer än dess yttermått. Armeringshållfasthet, gummi-till-tyg-vidhäftning, yttillstånd, driftstemperatur och tryckbeständighet påverkar alla dess prestanda under betongformning.
Följande tabell sammanfattar de huvudsakliga fysiska och mekaniska specifikationerna för vår tejp för kärnformens inre film.
| Prestandaobjekt | Specifikation |
|---|---|
| Tjocklekstolerans | 3 ± 0,2 mm |
| Ytans utseende | Slät yta, inget exponerat tyg |
| Gummi-till-tyg vidhäftningsstyrka | ≥ 8 N/25 mm |
| Standarddriftstemperatur för inre filmtejp | -10°C till +80°C |
Vi använder syntetiskt gummi, naturgummi och förstärkta tygskikt i produktkonstruktionen. Den vulkaniserade strukturen ger draghållfasthet, elasticitet och flexibilitet för upprepade uppblåsnings- och urtagningsoperationer.
Olika bro- och prefabricerade betongprojekt kräver olika inre kavitetsdimensioner. Följande är några av våra konventionella specifikationer. Skräddarsydda mått är också tillgängliga.
| Specifikationer för rund kärnform | Specifikationer för rund kärnform | Konventionella integrerade specifikationer |
|---|---|---|
| D180 mm × 6–20 m | D400 mm × 10–40 m | 350 × 530(540) mm × 10–40 m |
| D200(D220) mm × 10–20 m | D500 mm × 10–40 m | 320 × 520(540) mm × 10–40 m |
| D240(D250) mm × 15–40 m | D600 mm × 10–40 m | 350(360) × 560 mm × 10–40 m |
| D300(D330) mm × 15–40 m | D620 mm × 10–40 m | 360 × 640(650) mm × 10–40 m |
| D350(D360) mm × 10–40 m | D700 mm × 10–40 m | 350 × 520(550) mm × 10–40 m |
Dessa är vanliga produktionsspecifikationer snarare än fasta gränser. För icke-standardiserade brosektioner rekommenderar vi att du bekräftar önskad diameter, längd, tvärsnittsform och arbetstryck före produktion.
Uppblåsningstrycket är en av de viktigaste faktorerna som påverkar stabiliteten och livslängden för en uppblåsbar kärnform av gummi. Om trycket är för lågt kan det hända att formen inte håller sina avsedda dimensioner under betonggjutning. Om trycket är för högt kan överdriven belastning skada gummiytan och inre fiberarmering.
Av denna anledning rekommenderar vi att man använder en tryckmätare under hela uppblåsningen och att man följer det specificerade arbetstrycket för motsvarande formdiameter.
Följande siffror är referensinflationstryck från våra produktspecifikationer:
| Kärnformens diameter (mm) | Standard uppblåsningstryck (MPa) |
|---|---|
| 80 | 0.12 |
| 120 | 0.10 |
| 150 | 0.08 |
| 200 | 0.07 |
| 250 | 0.05 |
| 400 | 0.04 |
| 500 | 0.035 |
| 600 | 0.03 |
| 700 | 0.027 |
| 800 | 0.026 |
| 900 | 0.025 |
| 2200 | 0.005 |
Dessa värden bör behandlas som produktspecifika referensparametrar, inte universella tryckinställningar för varje uppblåsbar form. Faktiska inflationskrav bör bekräftas mot den valda produktspecifikationen och projektvillkoren. Övertrycksuppblåsning måste undvikas.
Under betonggjutning rekommenderar vi även att gjutformen säkras med positioneringsstänger, stöd eller fästanordningar. För formar med större diameter hjälper lämplig förstärkning och närmare fixeringsarrangemang till att minska flytning och förskjutning orsakad av betongflytkraft.
Korrekt installation är avgörande för att bibehålla formen och positionen under betonggjutning. Baserat på våra riktlinjer för produktapplikationer rekommenderar vi följande procedur.
Innan installationen, kontrollera gummiytan för punkteringar, sprickor, luftläckage eller synliga skador. Ta bort betongrester och annat skräp och se till att formens dimensioner matchar de tekniska ritningarna.
Placera den tömda formen centralt inuti förstärkningsstrukturen. Öppna uppblåsningsventilen och tillför gradvis luft medan du övervakar tryckmätaren. Stoppa uppblåsningen när det specificerade arbetstrycket har uppnåtts och stäng ventilen ordentligt.
För oregelbundet formade kärnformar, blås upp olika sektioner växelvis tills det önskade trycket uppnås genom hela strukturen.
Fixera den uppblåsta formen med hjälp av positioneringsstänger, stöd eller andra lämpliga fästanordningar. Kontrollera dess inriktning innan du häller. Om möjligt, häll betong jämnt från båda sidor och övervaka formens position under hela processen.
Detta steg är särskilt viktigt för större ihåliga sektioner, eftersom ojämn betongplacering kan orsaka mögelförskjutning eller flytande.
När betongen når sitt initiala härdningsstadium, släpp långsamt ut luften genom ventilen och extrahera försiktigt ut den tömda kärnformen. Den exakta urtagningstiden bör bestämmas i enlighet med cementkvaliteten och faktiska platsförhållanden.
Efter borttagning, skölj formen för att ta bort betongrester. Kontrollera ytan, tätningsskiktet och ventilerna för skador eller läckage. Ett vattentest kan utföras för att verifiera dess tillstånd före nästa användning.
Uppblåsbara kärnformar av gummi används huvudsakligen i betongformningsapplikationer som kräver ihåliga inre sektioner eller anpassade kavitetsformer. Deras flexibla struktur gör dem lämpliga för olika konstruktionskrav.
För projekt med olika konstruktionskrav tillverkar vi ävenmarina krockkuddarochbygga krockkuddar. Varje produkt är designad för sin egen användning och driftsförhållanden.
På Aorunda har vi varit engagerade i tillverkning av gummiprodukter sedan 1996. Baserat i Jimo, Qingdao, fokuserar vi på produkter inklusive uppblåsbara kärnformar av gummi,marina krockkuddar, gummiskärmar, ocholjebermar.
Vår tillverkningskapacitet stöds av två produktionsbaser som täcker mer än 30 000 kvadratmeter, cirka 50 miljoner RMB i anläggningstillgångar och ett komplett utbud av professionell gummiproduktion och testutrustning.
För byggprojekt som kräver olika formdimensioner eller -former stödjer vi kundanpassad produktion baserat på tekniska ritningar, mått och faktiska applikationskrav. Vår tillverkningserfarenhet hjälper oss att utvärdera materialstruktur, förstärkningskrav och produktspecifikationer innan produktion.
Vårt företag har erhållit ISO 9001 kvalitetsledningssystemcertifiering och CCS (China Classification Society) certifiering. Vi är också erkända som ett demonstrationsföretag för teknologiinnovation på kommunal nivå.
Med produkter som levereras till inhemska ingenjörsföretag och internationella marknader i Sydostasien, Europa, Afrika och andra regioner fortsätter vi att fokusera på praktisk tillverkningskvalitet och applikationsspecifika gummilösningar.
För att lära dig mer om våra tillverkningsmöjligheter, besökAorundas företagsprofileller utforska vårproduktsortiment.
Under normala driftsförhållanden, korrekt förvaring och underhåll i tid kan våra uppblåsbara kärnformar av gummi återanvändas dussintals gånger. Den faktiska återanvändningsfrekvensen beror på uppblåsningstrycket, hanteringsmetoder, konstruktionsförhållanden och tillståndet för gummiytan och förstärkningsskiktet.
Ja. Vi stödjer kundanpassad produktion för olika diametrar, längder och oregelbundna former. Du kan tillhandahålla tekniska ritningar, nödvändiga dimensioner och konstruktionsdetaljer så att vårt team kan utvärdera lämplig formstruktur och specifikationer.
Säkra formen innan den hälls med hjälp av byglar, positioneringsstänger, stöd eller tryckblock efter behov. För formar med större diameter kan närmare bygelavstånd vara nödvändigt. Vi rekommenderar även att gjuta betong jämnt från båda sidor för att minska ojämnt tryck och förskjutning.
Övertryck kan orsaka överdriven belastning på gummiytan och den inre fiberförstärkningen, vilket potentiellt kan orsaka deformation, luftläckage eller strukturella skador. Använd alltid en tryckmätare och stoppa uppblåsningen omedelbart när det specificerade arbetstrycket uppnås.
Produktspecifikationen anger en driftstemperatur på -10°C till +80°C för den inre filmens tejp. Produktens prestandainformation beskriver även praktisk konstruktionsanvändning inom -15°C till +80°C. För projekt som arbetar nära temperaturgränser rekommenderar vi att du bekräftar den lämpliga specifikationen med vårt ingenjörsteam.
Efter urtagning, rengör ytan med vatten och inspektera produkten för skador eller läckage. Förvara den i en torr, ventilerad och skuggig miljö, borta från direkt solljus, vassa föremål, oljefläckar och kemiska frätande ämnen. Undvik överdriven vikning, klämning eller kontakt med hårda föremål som kan skada gummiytan.
Att välja rätt uppblåsbar kärnform av gummi kräver att dess dimensioner, form, förstärkningsstruktur och uppblåsningstryck matchas med de faktiska betongformningsförhållandena. På Aorunda tillhandahåller vi skräddarsydda gummikärnformar för olika bro- och prefabricerade betongapplikationer.
Skicka oss din önskade diameter, längd, tvärsnittsform och projektritningar. Vårt team kan hjälpa till att utvärdera de lämpliga specifikationerna för din applikation.
Telefon: +86-532-87511707
Mobil: +86-13697683983
E-post: anny@ardfenders.com
Adress:60, Kongquehe Fourth Road, Clothing Industrial Park, Jimo District, Qingdao City, Shandong-provinsen, Kina
Copyright © 2026 Qingdao Aorunda Rubber Industry Co., Ltd. Alla rättigheter reserverade.